Oletetaan, että käytät puhallettua kalvolinjaa maatalouden multaamiseen. Ensimmäinen rulla näyttää syvältä, tasaisen mustalta. Kahden tunnin kuluttua näkyviin tulee ohuita raitoja, sitten pieniä täpliä, jotka aiheuttavat kalvon katkeamisen. Nykyinen toimittajasi väittää, että perusseos on "sama kuin aina". Koneen asetukset eivät ole muuttuneet. Tämä on hetki, jolloin monet prosessorit huomaavat, että musta masterbatch ei ole hyödyke.
Musta masterbatch epäonnistuu harvoin selvästi. Se epäonnistuu taloudellisesti seisokkien, hylättyjen telojen, epäonnistuneiden iskutestien tai palaa kolmen kuukauden ulkona altistumisen jälkeen. Oikean mustan perusseoksen valitseminen tarkoittaa, että laatu vastaa polymeeriäsi, prosessiasi, tuotteesi loppukäyttöolosuhteita ja vaatimustenmukaisuusvelvoitteitasi. Tämä opas on kirjoitettu E-LUCKin tehtaamme näkökulmasta, jossa valmistamme mustia perusseoksia puhalluskalvoon, ruiskupuristukseen, putkien suulakepuristamiseen, elintarvikepakkauksiin ja autokomponentteihin. Alla jaamme valintalogiikan, jota sovellamme asiakkaidemme pyyntöihin, mukaan lukien numerot, testit ja toleranssit, jotka erottavat hyvän ostoksen kalliista.
Mikä Black Masterbatch on ja miksi oikealla valinnalla on väliä
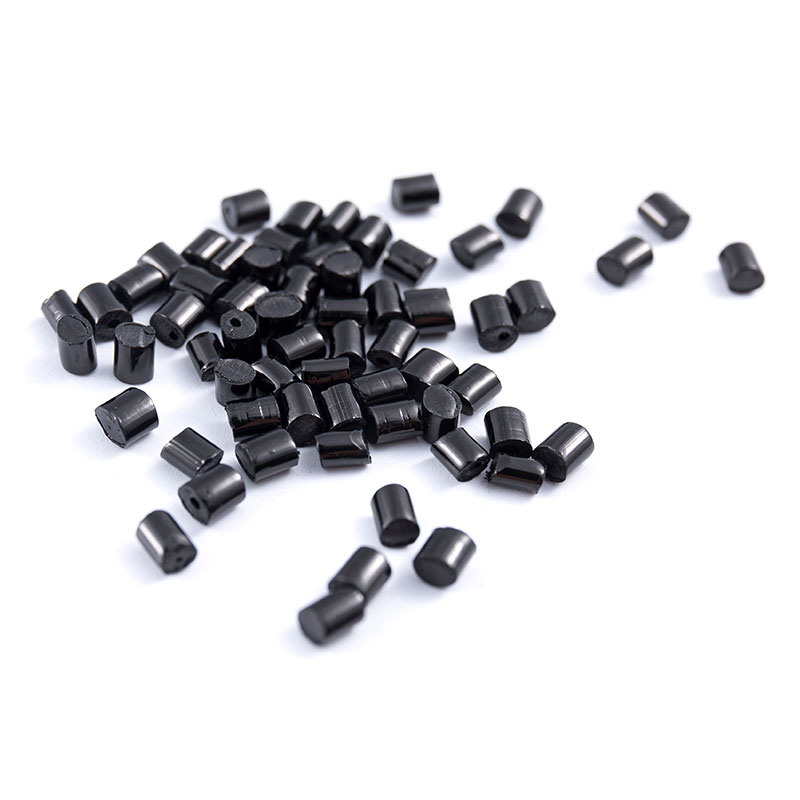
Black masterbatch on tiivistetty hiilimustapigmentin dispersio kestomuovisessa kantajassa, joka on valmistettu sulasekoituksella ja pelletoimalla. Tyypillinen laatu sisältää 20–50 % hiilimustaa sekä huolellisesti annosteltuja dispergointiaineita ja toiminnallisia lisäaineita, kuten antioksidantteja, UV-stabilisaattoreita, liukastusaineita tai antistaattisia aineita. Prosessori sekoittaa perusseoksen luonnonhartsiin laskeutumissuhteessa, yleensä 1–8 %, lopputuotteen värjäämiseksi.
Valmistusseoksen käyttäminen raa'an hiilimustan sijaan ratkaisee käytännön ongelmia: se poistaa pölyn työpajasta, lyhentää värinvaihtoaikaa ja parantaa sakeutta erästä toiseen. Mutta perusseos ei ole inertti väriaine. Sen kantajahartsi ja lisäainepakkaus tulevat lopulliseen formulaatioon, ja ne vaikuttavat sulavirtaukseen, kiteytymiseen, pinnan laatuun, hitsauslinjan lujuuteen ja pitkäaikaiseen vanhenemiseen. Tästä syystä ostoskassissa hyvin toimiva masterbatch voi olla tuhoisa nailonvarusteiden tai polykarbonaattikotelon sisällä.
Mitä mustan masterbatsin sisällä on
- Hiilimustapigmentti (Color Index Pigment Black 7), joka määrittää mustuuden, pohjasävyn, UV-suojan ja sähköiset ominaisuudet.
- Kantohartsi, valittu sopimaan peruspolymeeriin tai toimimaan yhteensopivana vehikkelinä sekoituksissa.
- Polymeeriset dispergointi- ja kostutusaineet, jotka pitävät hiilimustahiukkaset erossa sulasekoittamisen aikana.
- Toimivia lisäaineita, mukaan lukien antioksidantit, prosessoinnin stabilointiaineet, UV-absorboijat ja palonestoaineet tarvittaessa.
Hiilimustan laatu ja kuormaus: kaksi suorituskykyä rajoittavaa päätöstä
Hiilimusta ei ole yksittäinen materiaali. Valmistajat tuottavat kymmeniä laatuja, jotka eroavat primääripartikkelikoon, kiviainesrakenteen ja pintakemian suhteen. Nämä ominaisuudet vaikuttavat mustuuteen (jetness), sävyn lujuuteen, dispersiovaikeuteen, sulaviskositeettiin, johtavuuteen ja hintaan. Kun määrität mustan perusseoksen, määrität todella hiilimustalaadun ja pitoisuuden.
Kuinka hiilimustan ominaisuudet vaikuttavat loppuosaan
| Hiilimusta ominaisuus | Vaikutus perusseokseen ja lopputuotteeseen |
|---|---|
| Pienempi primäärihiukkaskoko | Suurempi suihkutus, vahvempi sävy, parempi UV-suoja, mutta vaikeampi hajottaa ja korkeammat kustannukset |
| Suurempi primäärihiukkaskoko | Helpompi leviäminen, alhaisemmat kustannukset, pienempi mustaisuus, usein sinisempi tai ruskeampi pohjasävy |
| Korkeampi aggregaattirakenne | Korkeampi sulaviskositeetti, parempi johtavuus, voi lisätä jäykkyyttä, mutta nostaa seulapainetta |
| Alempi aggregaattirakenne | Matala viskositeetti, hyvä kiilto, pienempi johtavuus |
| Pinnan hapettuminen | Muuttaa vuorovaikutusta kantajan kanssa, vaikuttaa dispersioon polaarisissa polymeereissä, kuten PA ja PET |
Useimmissa sovelluksissa käytännöllinen valinta on korkeapigmenttisen uunimustan (pieni hiukkaskoko, erittäin korkea mustuus), keskivärisen uunimustan (tasapainoinen mustuus ja dispersio) ja tavallisen tai matalan värisen uunimustan (helppo dispersio, taloudellinen) välillä. Pakkauksissa ja kulutustavaroissa suositaan usein sinistä pohjasävyä, koska se on "syvempi musta"; ruskea pohjasävy esiintyy joissakin edullisissa luokissa.
Hiilimustakuormitus: enemmän ei ole aina parempi
| Lataustaso | Hiilimustapitoisuus | Tyypillinen käyttö | Vaihtokauppa |
|---|---|---|---|
| Matala | 15 % - 25 % | Värien yhteensopivuus, korkeat laskeutumissuhteet, alhaisen viskositeetin prosessit | Enemmän masterbatchia tarvitaan osaa kohden; alhaisempi pigmenttihinta kiloa kohden |
| Vakio | 25 % - 35 % | Yleinen ruiskuvalu, puhallusmuovaus, useimmat kalvosovellukset | Tasapainoiset kustannukset ja käsittely; leveä käsittelyikkuna |
| Korkea | 35 % - 50 % | Maatalouskalvo, putki, korkea piilossa oleva pakkaus | Matalaer dosage per part; requires strong compounding capability |
| Ultrakorkea | 50 % - 60 % | Funktionaaliset erikoislaadut, johtavat yhdisteet | Erittäin vaativa prosessi; rajoitetut operaattorivaihtoehdot |
Kun lisäät nokimustakuormitusta, masterbatsin valmistaminen vaikeutuu ja sulatteen viskositeetti nousee. Samanaikaisesti tarvitset pienemmän tason, jolloin logistiikka- ja varastointikustannukset laskevat. Optimaalinen lataus riippuu suulakepuristimen sekoituskyvystä, vaaditusta dispersion laadusta ja lopullisesta mustuustavoitteesta. Korkeapitoisuudet, noin 40 % hiilimustaa sisältävät, on suunniteltu käytettäviksi puhalletun kalvon 2–3 %:n irtoamisasteella, mikä usein alentaa kokonaiskustannuksia ja parantaa opasiteettia.
Kantoainehartsin yhteensopivuus: valintasääntö, joka estää useimmat viat
Kantohartsi pitää hiilimustan yhteensopivassa muovimatriisissa. Ensimmäinen sääntö on yksinkertainen: kantajan tulee olla kemiallisesti yhteensopiva peruspolymeerin tai ainakin yhden sen pääkomponentin kanssa. Kun kantoaine on yhteensopimaton, masterbatch muodostaa erillisen faasin, joka johtaa agglomeraatteihin, juoviin, delaminaatioon, iskulujuuden menettämiseen tai pinnan karheuteen.
| Pohjapolymeeri | Suositeltu operaattori | Miksi sillä on merkitystä |
|---|---|---|
| LDPE / LLDPE kalvo | LDPE tai LLDPE | Paras kalvon kirkkaus, ei geelejä, hyvä yhteensopivuus |
| HDPE/PP putket | HDPE tai PP | Säilyttää hydrostaattisen lujuuden ja vakaan muotin käyttäytymisen |
| PP-ruiskutusosat | PP | Välttää iskunvaimennusta ja pinnan pilkkua |
| ABS/PS | AS / SAN tai PS | Estää kiillon menetystä ja näkyviä kantajaraitoja |
| PA (nailon) | PA | Estää kukinnan ja mekaanisen hajoamisen |
| PC | PC tai PC-yhteensopiva metalliseos | Estää mikrohalkeamia ja sameutta; säilyttää iskunkestävyyden |
| PET / PBT | PET / PBT | Säilyttää kiteytymisen ja välttää hydrolyysin |
| PPS / PPA / korkea lämpötila | Erityiset korkean lämpötilan kantolaitteet | On kestettävä korkeita sulamislämpötiloja ilman hajoamista |
Joskus tapaamme ostajia, jotka haluavat käyttää yhtä "yleistä" mustaa perusseosta kaikkeen vähentääkseen varastoa. Universaali lähestymistapa toimii vain yhteensopiville polyolefiinisekoituksille ja matalaspesifikaatioille. Teknisten muovien tapauksessa kantaja ei ole yksityiskohta; se on tärkein tekijä, joka määrittää, pysyykö musta pigmentti hienojakoisena ja läpäiseekö osa vaaditut mekaaniset testit. Kun asiakas ei voi jakaa tarkkaa hartsilaatua, pyydämme sulatteen virtausnopeutta ja lopullista levitystä; Tämä riittää yleensä turvallisen kuljetusvälineen valitsemiseen.
Operaattorin varoitus: Jos kantoaine sulaa huomattavasti työstölämpötilasi alapuolella eikä ole kemiallisesti samankaltainen kuin peruspolymeerisi, yhteensopivuusongelman riski on suuri. Pyydä aina toimittajaa ilmoittamaan kuljetustyyppi kirjallisesti.
Valinta prosessin ja sovelluksen mukaan
Seuraava suodatin on tuotantoprosessisi, koska jokainen prosessi asettaa eri leikkaushistorian, viipymäajan ja sulamislämpötilan perusseokselle. Ruiskupuristukseen tarkoitettu laatu saattaa näyttää hyvältä kalvotestissä, mutta tuottaa geelejä suurilla kalvonopeuksilla. Ruiskuvalussa käytetty kalvolaatu ei välttämättä anna vaadittua iskunkestoa. Prosessin mukaan valitsemalla vältytään monilta yllätyksiltä.
Puhallettu kalvo
Puhallettu kalvo processors need black masterbatch with excellent filterability, low gel count, and stable rheology. Blackness is important, but a masterbatch that blocks the screen pack every four hours destroys productivity. Typical film grades contain 30% to 45% carbon black in an LDPE or LLDPE carrier, with let-down ratios of 2% to 4%. For agricultural film, the masterbatch must also provide long-term UV protection and often withstand contact with agrochemicals.
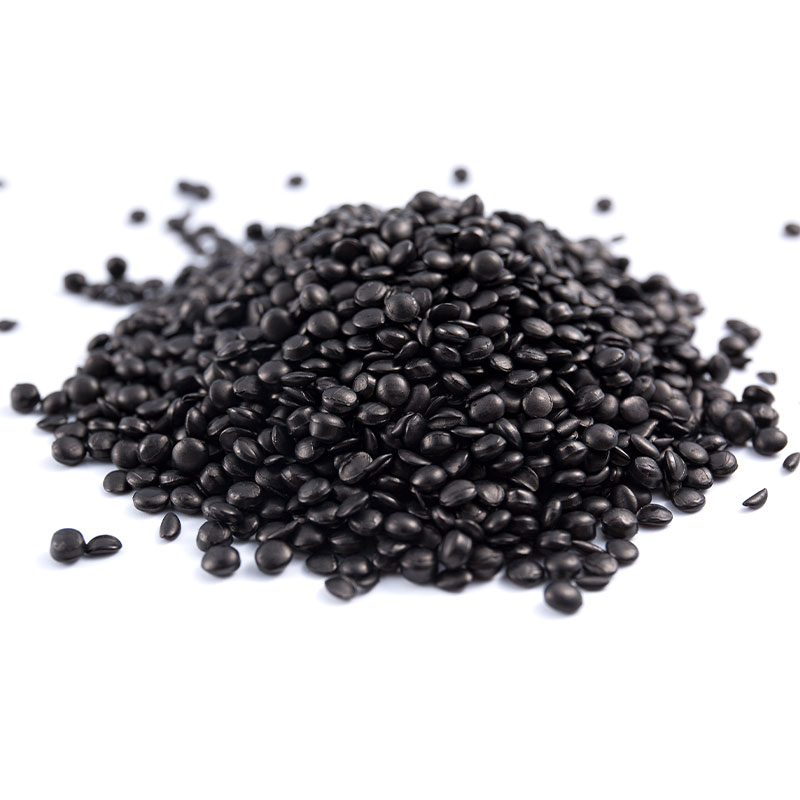 Korkea Hiding Black Concentrated Masterbatch for Film and Molding Tämä PE-pohjainen perusseos, jossa on noin 46 % hiilimustaa, tarjoaa vahvan peittokyvyn ja vakaan käsittelyn puhalluskalvolle, putkille ja ruiskuvalulle. Se vastaa keskustelussa esiin tuotuihin suodatettavuuteen ja virtausongelmiin. Näytä tuote →
Ruiskuvalu
Ruiskuvalukoneen tulee arvioida, kuinka perusseos vaikuttaa iskulujuuteen, hitsauslinjan ulkonäköön, pinnan kiiltoon ja muotin kerrostumaan. Huonosti kostuvat korkeahiilimustaiset perusseokset voivat vähentää iskulujuutta 10–30 % PP:ssä tai ABS:ssä. Jos osa on ohutseinämäinen, myös masterbatsin juoksevuudella on merkitystä. Laskeuma on yleensä 2–5 %, ja perushartsiin sovitettu kantoaine on välttämätön, jotta hitsausviivat jäävät vähemmän näkyviksi.
Putken suulakepuristus
Putkien laatuja arvioidaan dispersion laadun ja pitkän aikavälin suorituskyvyn perusteella. PE-vesiputkien lopullisen nokipitoisuuden tulee olla noin 2–2,5 % UV-kestävyyden osalta, ja dispersiotaso on arvioitu ISO 18553:n mukaan. Huonosti dispergoitunut hiilimusta luo jännityskeskittymispisteitä, jotka vähentävät paineenkestoa ja halkeamien kasvun kestävyyttä. Kannatin ei saa muuttaa putken sulavirtaa, tai seinämän paksuuden säätö muuttuu epävakaaksi.
| Prosessi | Tärkeimmät valintakriteerit | Tyypillinen pettymys | Epäonnistumisen oireet, jos ne ovat väärin |
|---|---|---|---|
| Puhallettu kalvo | Geelimäärä, suodatettavuus, opasiteetti, mustuus | 2 % - 4 % | Viivoja, reikiä, kalvon katkeamia |
| Casting elokuva | Pinnan kiilto, yhteensopivuus lisäaineilla | 2 % - 3 % | Die linjat, usva, tukoksia |
| Ruiskuvalu | Iskunkesto, hitsauslinja, kiilto, virtaus | 2 % - 5 % | Heikot hitsauslinjat, täplikäs pinta |
| Putken suulakepuristus | ISO-dispersioluokitus, UV, paineenkesto | 2 % - 6 % | Hauras putki, varhainen halkeilu |
| Puhallusmuovaus | Pudotusisku, seinän jakautuminen, pinnan laatu | 2 % - 4 % | Epätasainen seinä, alhainen pudotuksenkestävyys |
Jos olet epävarma, sopiiko perusseos linjaasi, suosittelemme käytännön kokeilua: suorita laatu normaalilla laskulla yhden työvuoron ajan, tarkasta kalvo tai osat valonlähdettä vasten ja rekisteröi suodattimen paine. Tiimimme noudattaa samaa protokollaa pätevöityessään uuteen arvosanaan omassa tehtaassamme.
Food-Contact Black Masterbatch: Vaatimustenmukaisuus on suunnitteluvaatimus
Kun mustaa perusseosta käytetään elintarvikepakkauksissa, ruokailuvälineissä, ruokailuvälineissä tai hedelmä- ja vihannesastioissa, pigmentin, kantaja-aineen ja lisäaineiden on täytettävä elintarvikkeiden kosketuksiin joutumista koskevat määräykset. Euroopan unionissa asiaankuuluva kehys on asetus (EU) N:o 10/2011 elintarvikkeiden kanssa kosketukseen joutuvista muovisista materiaaleista ja tarvikkeista; Yhdysvalloissa FDA 21 CFR asettaa säännöt väriaineille ja polymeerikomponenteille; Kiinassa sovelletaan GB 4806 -sarjaa. Nämä määräykset rajoittavat aineiden siirtymistä valmiista tuotteesta ja edellyttävät vaatimustenmukaisia laatutietoja.
Raaka hiilimusta voi sisältää epäpuhtauksia, kuten polysyklisiä aromaattisia hiilivetyjä (PAH), raskasmetalleja ja jäännösrikkiä. Elintarvikkeiden kanssa kosketuksiin joutuva musta perusseos on formuloitu puhdistetuista pigmenttilaaduista ja erittäin puhtaista kantaja-aineista, ja seostuslinja puhdistetaan ja valvotaan ristikontaminaation estämiseksi. Pelkkä dispergointiaineen lisääminen ei riitä: koko kaavan on läpäistävä migraatiotesti ja tuotantoprosessin on osoitettava jäljitettävyys.
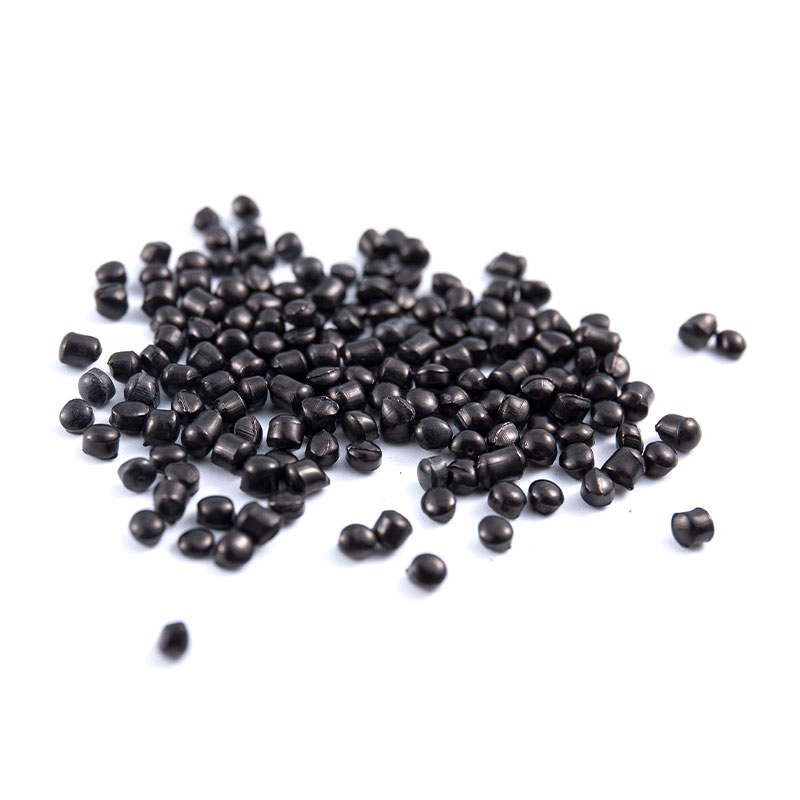 Food-Contact musta valmisseos särkymättömille astioille Tämä elintarvikkeiden kanssa kosketuksiin joutuville astioille kehitetty PE-pohjainen perusseos, jossa on 40 % hiilimustaa ja kalsiumkarbonaattia, antaa tasaisen värin, parantaa lämmön- ja iskunkestävyyttä ja täyttää elintarviketurvallisuusstandardit, mikä tukee lähellä korostettuja migraatiotestausvaatimuksia. Näytä tuote →
Kun arvioit elintarvikkeiden kanssa kosketuksiin joutuvaa laatua, kysy toimittajalta erityistä sääntöä, jonka mukaan tuote on testattu, testiolosuhteet (lämpötila, aika, elintarvikesimulantti) ja siirtymätulos. Yleinen "elintarvikelaatu" -lausunto ilman testitietoja ei ole riittävä peruste ostopäätökselle.
Astioiden ja astioiden osalta tuotteen on myös kestettävä toistuva pesu ja mekaaninen rasitus. Elintarvikkeiden kanssa kosketuksissa olevan mustan perusseoksen iskunkestävyys, astianpesukoneen kestävyys ja pinnan kuoriutumattomuus tulisi siksi arvioida, ei vain migraatiovaatimusten osalta. Käsittelimme käytännön noudattamista koskevia kysymyksiä tarkemmin oppaassamme elintarvikkeiden kanssa kosketuksiin joutuvien mustien perusseosten turvallisuus ja vaatimustenmukaisuus .
UV-kestävyys ja pitkäaikainen säänkesto
Nokimusta on yksi tehokkaimmista ja taloudellisimmista polyolefiinien UV-stabilisaattoreista, mikäli se on hyvin dispergoitunutta ja sitä on riittävästi. Hienohiukkasinen hiilimusta absorboi UV-säteilyä ja muuntaa sen lämmöksi suojaaen polymeeriketjua valohapettumiselta. Nokipitoisuuden ja ulkoilun välinen suhde on epälineaarinen: pienet pitoisuuden lisäykset voivat johtaa suuriin käyttöiän pidentymiseen.
Tästä syystä maatalouskalvot, geokalvot ja ulkoputket määrittävät lähes aina vähintään 2 %:n hiilimustapitoisuuden valmiissa tuotteessa. Käyttämällä 40 %:n perusseosta 5 %:n laskeutumisasteella saadaan täsmälleen 2 %:n lopullinen hiilimustapitoisuus. Mutta pelkkä konsentraatio ei riitä: hiilimustaagglomeraatit toimivat murtumispisteinä, joissa halkeamia voi alkaa, joten dispersioluokitus on yhtä tärkeä kuin annostus.
Osien, joiden ulkonäkö on säilytettävä pitkäaikaisessa auringonpaisteessa, kuten autojen ulkoverhoilu tai ulkokalusteet, perusseostoimittajien tulisi pystyä toimittamaan säänkestotietoja ksenonkaari- tai QUV-testauksista, mukaan lukien värinmuutos (delta E) ja kiillon säilyminen tiettyjen altistustuntien jälkeen. Kysy testimenetelmää, syklin parametreja ja hyväksymiskriteerejä.
Automotive-luokan musta valmisseos: tiukat toleranssit, todelliset seuraukset
Auton osat ovat missä mustan perusseoksen valinnasta tulee todella vaativaa. Sisäosien on täytettävä haihtuvien orgaanisten yhdisteiden (VOC) ja huurtumisen rajat, koska ohjaamon ahtaissa olosuhteissa ilmakaasut näkyvät ikkunoissa ja havaittavissa hajulla. Ulkoosien on kestettävä vuosia auringonvaloa, lämpöä, kosteutta ja kosketusta tiekemikaalien kanssa haalistumatta, liituutumatta tai halkeilematta. Toimivien rakenneosien tulee säilyttää jäykkyys ja iskulujuus vanhenemisen jälkeen.
Sisäkäyttöön matala-VOC-mustat perusseokset valmistetaan huolellisesti valituista kantajahartseista ja lisäaineista, jotka eivät tuota aldehydejä tai muita haihtuvia aineita valulämpötiloissa. Yleisesti mainitut testistandardit ovat VDA 278 VOC/TSN-analyysille, PV 3015 kondensaatiolle tai sumulle ja erilaiset OEM-spesifikaatiot kokonaishiilipäästöille. Kun asiakkaamme kysyvät auton sisustuslaatuja, varmistamme ennen tuotteen suosittelemista, mikä OEM-spesifikaatio on tavoite.
 Matala Volatile Environmentally Friendly Interior Black Masterbatch Tämä tuote on suunniteltu erityisesti autojen ja kodin sisustukseen, ja se korostaa alhaisia VOC-päästöjä (haihtuvat orgaaniset yhdisteet) ja vähäistä migraatiota, mikä vähentää tehokkaasti... Näytä tuote →
Ulkoosien tärkeimmät ominaisuudet ovat säänkestävyys, naarmuuntumisenkestävyys ja vakaa kiilto. Erittäin korkean suihkutuskyvyn omaava masterbatch sisältää usein hienompia hiilimustahiukkasia, jotka voivat hieman alentaa pinnan kovuutta; mustuuden tasapainottaminen naarmuuntumiskestävyyden kanssa vaatii nokimustalaadun ja lisäainepaketin säätämistä. Tästä syystä autojen ulkopinnat eivät ole vain "high-black" -laatuja; ne ovat hienosti viritettyjä järjestelmiä.
Dispersion laatu ja sen varmistaminen
Dispersion laatu on tärkein yksittäinen tekijä, joka erottaa hyvän mustan perusseoksen huonosta mustasta. Huono dispersio tarkoittaa, että nokimustaagglomeraatit jäävät muovimatriisiin. Näistä agglomeraateista tulee rasituksen alaisena halkeamien alkuaineita; kalvossa ne aiheuttavat reikiä ja repeytymiä; putkessa ne vähentävät paineenkestävyyttä; muovatussa osassa ne luovat himmeitä kohtia ja heikkoja kohtia.
Käytännön varmistusmenetelmät
- Kalvotesti: paina tai puhalla ohut kalvo (20-30 mikrometriä) yhdistenäytteestä ja tarkasta se voimakasta valonlähdettä vasten. Laske yli noin 30 mikrometriä neliömetriä kohti näkyvien pilkkujen määrä.
- Suodattimen painearvo: pakota sula ohuen suodatinseulan läpi (esimerkiksi 15 tai 25 mikrometriä) kontrolloiduissa olosuhteissa ja mittaa paineen nousu ajan myötä. Suurempi kasvunopeus osoittaa heikompaa hajoamista.
- Mekaaninen tarkastus: ruiskumuotin testitangot samoissa olosuhteissa kuin tuotantoosi, vertaa sitten murtovenymää, lovettua iskunkestävyyttä ja hitsauslinjan suorituskykyä täyttämättömällä viitearvolla.
- Pintatarkistus: vertaa muovattujen laattojen kiiltoa ja väriä samalla työkalulla samoilla parametreilla; merkittävä vaihtelu viittaa hajaantumis- tai kantoaineongelmiin.
Putkien valmistajille ISO 18553 määrittelee menetelmän pigmentin hajaantumisasteen arvioimiseksi putken seinämän osassa. Luokitus jakaa havaitut agglomeraatit kokoluokkiin ja antaa pisteytyksen; alhaisemmat pisteet osoittavat parempaa hajaantumista. Jos toimittajasi ei pysty toimittamaan hajoamismikrokuvaa tai -luokitusta, se on varoitusmerkki ennen suuren tilauksen tekemistä.
Hinta kiloa kohden vs. kokonaiskäyttökustannukset
Yleisin ostovirhe mustassa valmisseoksessa on kilohinnan vertaileminen ja tavoitemustuuden ja opasiteetin saavuttamiseen tarvittavan annoksen huomioimatta jättäminen. Edullinen laatu, jolla on heikko sävylujuus, saattaa vaatia 5 %:n pudotuksen, kun taas kalliimpi korkean pitoisuuden laatu toimii 2,5 %:lla. Pääseoksen kokonaisosuus lopputuotteen tonnia kohden on luku, jolla on merkitystä.
| tekijä | Vakio grade | Korkea-load grade |
|---|---|---|
| Valmistusseoksen hinta | 2,6 dollaria / kg | 3,6 dollaria / kg |
| Alaslaskusuhde | 4 % | 2,5 % |
| Valmisseos per tonni tuotetta | 40 kg | 25 kg |
| Värihinta per tonni | 104 dollaria | 90 dollaria |
| Varastotilaa 10 tonnia tuotetta kohden | 400 kg | 250 kg |
Tässä esimerkissä korkean kuormituksen laatu maksaa enemmän kiloa kohden, mutta säästää rahaa tonnia kohden, vähentää säilytystilaa ja lyhentää värinvaihtoaikaa, koska materiaalia käsitellään vähemmän. Vertailu on kuitenkin pätevä vain, jos korkean kuormituksen laatu saavuttaa saman mustuuden, kiillon, dispersion ja mekaanisen suorituskyvyn. Jos se ei täytä jotakin näistä vaatimuksista, näennäinen säästö katoaa nopeasti.
Kustannussääntö: vertaa perusseosta valmiin tuotteen tonnikohtaisen hinnan perusteella, ei koskaan pelkän kilogramman hinnan perusteella. Älä koskaan hyväksy hintaetua, joka riippuu hajontastandardisi alentamisesta.
Erien välisellä epäjohdonmukaisuudella on myös piilokustannukset. Jos perusseoksen sävy tai sulavirta ajautuu, jokainen tuotteesi erä on vaarassa hylätä. Kun vapautamme tuotantoerän, tarkistamme sumutteen, sävylujuuden, hiilimustapitoisuuden tuhkatestillä, kosteuden ja suodattimen painearvon; analyysitodistus tulee jokaisen lähetyksen mukana.
Yleisimmät valintavirheet
- Seulotaan vain mustuus, ei hajonta. Korkeasuihkuinen laatu, jossa on agglomeraatteja, epäonnistuu useammin kuin helpommin hajoava laatu, jonka mustuus on hieman pienempi.
- Kantajahartsi huomioimatta. PE-kannattimen käyttö PA- tai ABS-tuotteessa voi heikentää mekaanisia ominaisuuksia merkittävästi, vaikka väri näyttää oikealta.
- Pääseoksen valitseminen halvimmalla kilohinnalla ilman, että mittaat oman väristandardisi läpäisemiseen tarvittavaa alennussuhdetta.
- Perusseoksen lisääminen eri polymeerien sekoitukseen tarkistamatta, onko kantoaine yhteensopiva niiden kaikkien kanssa.
- Olettaen, että kaikki musta perusseos on elintarvikeyhteensopiva, koska se on musta. Vaatimustenmukaisuus on muotoilukysymys, ei värikysymys.
- Perusseoksen toimittajan vaihtaminen ilman uuden laadun hyväksymistä todellisella tuotantolinjalla normaaleissa käyttöolosuhteissa.
- Unohdetaan additiivinen vuorovaikutus: liuku- ja tarttumisnestettä sisältävä perusseos ei välttämättä sovellu laminointiin tai painokiinnitykseen.
Monet näistä virheistä tulevat esiin vasta tuotteen ollessa kentällä, mikä tekee niiden korjaamisesta kallista. Alussa yksinkertainen pätevöintimenettely, mukaan lukien dispersiotesti ja pienimuotoinen tuotantokoe, voi estää useimmat niistä.
Kun vakiotuotteet eivät riitä: Räätälöity kehitys
Tavallinen musta perusseos kattaa suurimman osan sovelluksista, mutta joitain vaatimuksia ei voida täyttää valmiilla laadulla. Saatat tarvita kantoainetta, joka vastaa epätavallista polymeeriä, hiilimustasoa yli 50 %, lisäainepakkauksen liekinsuojaa tai antistaattista suorituskykyä varten, erityistä värisävyä tuotemerkin tunnistamiseen tai prosessointiapua, joka estää kuolemien kertymisen erittäin nopeaan kalvolinjaan. Näissä tapauksissa räätälöity kehitys on yleensä nopeampaa ja luotettavampaa kuin erillisten lisäaineiden yhdistäminen omalla tehtaalla.
Tehtaallamme räätälöity mustan perusseoksen kehitys alkaa lyhyellä spesifikaatiolomakkeella: peruspolymeeri, sulavirtausnopeus, prosessityyppi, käyttölämpötilat, laskutavoite, säädösvaatimukset ja suorituskykytestit, jotka valmiin tuotteen on läpäistävä. Valitsemme sitten hiilimustalaadun, kantoaineen ja lisäainepaketin, valmistamme näytteen laboratoriomittakaavassa ja lähetämme sen raportin kanssa. Näyte optimoidaan yhdessä tai kahdessa syklissä, kunnes tavoitemustuus, dispersio ja fysikaaliset ominaisuudet saavutetaan, jolloin siirrytään tuotantomittakaavaiseen kokeeseen.
Määritä
Peruspolymeeri, prosessi, laskutavoite, sääntelytarpeet ja suorituskykytestit.
Näyte
Yhdistämme laboratoriomittakaavan näytteen ja toimitamme täydellisen formulaatioraportin.
Vahvista
Testaat näytteen omalla linjallasi tai laboratoriossamme sovituin ehdoin.
Mittakaava
Tuotantokoe, sitten erän vapauttaminen analyysitodistuksella.
Räätälöity kehitys toimii yleensä parhaiten, kun määrä oikeuttaa suunnittelutyön. Silloinkin suosittelemme aloittamaan lähimmästä vakiotuotteesta ennen uuden kaavan käyttöönottoa; monet asiakkaat huomaavat, että vakiolaatu on jo heidän vaatimustensa mukainen, kun oikea kuljetusväline on valittu.
Usein kysytyt kysymykset
Mitä eroa on mustan perusseoksen ja raakahiilimustan välillä?
Black masterbatch on esidispergoitu pelletoitu seos nokimustasta ja kantajahartsista. Raaka hiilimusta on hienojakoista jauhetta, jota on vaikea käsitellä, se pölyttää, agglomeroituu helposti ja vaatii intensiivistä sekoittamista ennen kuin se saavuttaa hyväksyttävän dispersiotason. Masterbatch yksinkertaistaa prosessia ja parantaa johdonmukaisuutta.
Mikä hiilimustapitoisuus minun pitäisi valita?
Yleisessä kalvossa ja ruiskuvalussa 30–40 % nokimustaa perusseoksessa on käytännöllinen valikoima. Maatalouskalvojen ja putkien osalta korkeammalla kuormituksella noin 40–50 % mahdollistaa lopullisen hiilimustapitoisuuden saavuttamisen 2–2,5 % alhaisella laskusuhteella. Optimaalinen riippuu prosessin sekoituskyvystäsi ja väritavoitteestasi.
Voidaanko yhtä mustaa perusseosta käyttää kaikille muoveille?
Ei. Kantohartsin on oltava yhteensopivaa peruspolymeerin kanssa. PE-pohjainen perusseos voi toimia PP- tai EVA-sekoituksissa, mutta se ei sovellu ABS-, PC-, PA-, PET- tai PPS-seoksille. Teknisten muovien osalta valitse aina perusseos, jonka kantaja vastaa hartsiperhettä.
Kuinka voin tarkistaa dispersion laadun ennen tilavuuden ostamista?
Pyydä toimittajalta suodattimen painearvo ja kalvodispersiomikroskooppikuva ja suorita sitten tuotantokoe normaalilla tyhjennykselläsi. Tarkasta kalvo tai valetut osat voimakkaassa valossa ja vertaa mekaanisia ominaisuuksia vertailunäytteeseen. Nämä tarkastukset vievät vähän aikaa, mutta estävät suuria ongelmia.
Mitä sertifikaatteja elintarvikekontaktissa olevalla mustalla masterbatchilla tulisi olla?
Tuote tulee testata markkinoitasi koskevan asetuksen, kuten EU:n asetuksen N:o 10/2011, FDA 21 CFR:n tai Kiinan GB 4806:n, mukaan. Testiraportin tulee kattaa spesifinen siirtymä, raskasmetallit ja PAH-pitoisuus asiaankuuluvilla elintarvikesimulantilla ja aika-lämpötilaolosuhteilla.
Voiko musta masterbatch tarjota riittävän UV-suojan ilman erillisiä UV-stabilisaattoreita?
Monissa polyolefiinituotteissa hyvin dispergoitunut hiilimusta loppupitoisuudessa 2–2,5 % antaa hyvän UV-suojan, joten erillistä UV-stabilisaattoria ei aina tarvita. Äärimmäistä altistusta tai ulkonäölle herkkiä osia varten voidaan määrittää hiilimustan ja muiden UV-stabilointiaineiden yhdistelmä; masterbatch voi toimittaa molemmat yhdessä pelletissä.
Mikä on mustan perusseoksen säilyvyys?
Kuivassa, viileässä varastossa ja suljetussa pakkauksessa säilytettynä, tavallista mustaa perusseosta voidaan käyttää kahdesta kolmeen vuotta. Kuivaa materiaali uudelleen, jos pakkaus on avattu korkeassa kosteudessa, ja tarkista kosteuspitoisuus, jos käsittelet PET:tä, PA:ta tai muita kosteudelle herkkiä polymeerejä.
Parhaan mustan perusseoksen valitseminen ei tarkoita tumimman mustan löytämistä. Kyse on laadun sovittamisesta polymeeriin, dispersion validoinnista, vaatimustenmukaisuuden vahvistamisesta ja oman tuotantolinjasi kokonaiskustannusten vertaamisesta. Nämä ovat kaikki hallittavissa olevia vaiheita, ja ne tulee kirjoittaa ostospesifikaatioon aivan kuten muototoleranssit muovatussa kappaleessa.
Jos olet pätevä puhalletun kalvon, ruiskupuristuksen, putkien suulakepuristuksen, elintarvikekontaktien tai autokomponenttien luokkaan, E-LUCK-tiimi voi lähettää tekniset tiedot ja näytteitä tuotantokokeeseen. The pääsivusto luettelee mustien perusseoslaatujen täydellisen valikoiman prosessi- ja toimialakohtaisesti, ja insinöörimme ovat valmiina keskustelemaan sovelluksestasi.