Kolmen mustia kuriisseja palasi muuntimeen viimeisellä vuosineljänsellä: varjostin lava harmaa huuhtoutuneen radan reunoista ja pinnalla näkyi hienoja täpliän valaistuksen alla. Linja oli annostellut irtonaista hiilimustajauhetta suoraan tehosekoittimeen, ja erää taisteli saman taistelun – punnitustarkkuuden, hajauttamisen ja meistin puhtauden. Valmistusseos on olemassa juuri nyt sammutuksen lopettamiseksi.
Suora vastaus otsikon oikea: masterbatch on pigmenttien ja lisäaineiden tiivis seos – 20–60 % aktiivista materiaalia – esidispergoituna kantajahartsiin ja toimitetaan vapaasti juoksevina pelleteinä. Prosessori sekoittaa koneessa pienen annoksen, yleensä 1–5 prosenttia, luonnonmukaista, ja lämpöä ja leikkaus jakavat värin tai toiminnotnisesti sulatteen läpi. Se on vakioreitti, jota pitkin useimmat muovituotteet saavat mustansa, UV-suojansa tai antistaattisen käyttäytymisensä.
Tässä oppaassa kerrotaan, mitä masterbatsiin menee, miten se käyttäytyy tuotantolinjalla, missä määritykset vaihtelevat sovelluksen mukaan ja mitä tulee ennen tilauksen käyttö – opas on kalvoille, putkille, listoille ja teknisille muoveille mustia perusseoksia valmistavan valmistajan näkökulmasta.
Mikä on muovien valmisseos?
Valmistusseos – lyhennettynä MB ja jota käytetään konsentraatiksi – on kiinteä lisäaine muoveille, jossa pigmenttejä ja/tai lisäaineita on dispergoitu suuria pitoisuuksia kantajamateriaalin sisään. Kantaja on hartsi tai vaha, joka on kaksi on sovitettava perusksi polymeerin kanssa siten, että kun nämä sulavat yhteen ekstruuderissa tai muovauskoneessa, pigmentti vapautuu tasaisesti kohtaan sulatteeseen. Aktiivinen sisältö on olennaisesti 20–60 %; tasapaino on kantaja- ja kostutuskemia.
Nimi kuvaa menetelmää. Pääresepti – pigmentti, kantaja, dispergointiaine – sekoitetaan kerran suurella leikkausvoimalla, milloin dispergointiolosuhteita valvoa ja todentaa laboratoriossa. Muuntimet päästävät sitten mestarin alas jokaiseen tuotantoon pienellä kiinteällä annoksella. Sen, että prosessori pyytäisi kalvolinjaa hajottamaan pinttyneitä hiilimustaagglomeraatteja, puhdista viipymäaika on rajoitettu, prosessori ostaa pelletin, jossa työ on jo tehty, ja laimentaa sen.
Jokainen perusseos on rakennettu samoista neljästä rakennuspalikosta suhteissa, jotka muuttuvat kohdesovelluksen mukaan:
Keskittyminen on suunnittelupäätös, ei vakio. Kalvolaatuisessa mustassa perusseoksessa on yleensä 40–50 % nokimustaa, joten ohuet mittaritvat vaadin piilotuksen vaatimattomalla annoksella; yleiskäyttöiset laatuluokat ovat käytössä 25–35 %, jotta kilohinta pysyy houkuttelevana paksuseinäisille osille, joissa korkeampi alennus on hyväksyttävää. Kun tarjoukset saapuvat, normalisoi eri pigmentin pitoisuudella: halpa 25 % pelletti voi maksaa valmiilta kilolta enemmän kuin 50 % korkealuokkainen pelletti.
Miksi masterbatch on olemassa: ongelma, jonka se ratkaisee
Hiilimusta on yksi alan vaikeimmin hajotettavista pigmenteistä. Sen primaariset hiukkaset ovat kooltaan noin 15–90 nanometriä, ja sitoutuvat agglomeraatteihin, joihin perinteinen yksiruuviekstruuderi, jolla on lyhyt viipymäaika ja rajoitettu leikkausvoima, ei voi täysin hajota. Irtojauheen syöttäminen suoraan koneeseen tuottaa siis kolme ennustettavaa vikaa:
- Pilkkuja ja harmaata pohjasävyä. Dispergoitumattomat agglomeraatit säilyvät muottiin asti ja näkyvät tummina pisteinä, pinnan karheuteena tai haalistuneena sävynä syvän mustan muodossa.
- Kuoleman muodostuminen. Huonosti kostutettu hiilimusta kerääntyy muotin huulelle aiheuttaen suutinjoja ja pakottaa käyttämään jatkuvasti puhdistaa.
- Annostelu kaaos. Hiilimusta jauhe siltaa, kokkailee ja tarttuu laitteisiin; syöttötarkkuus romahtaa ja varjo ajautuu vuorosta toiseen. Jauheen käsittely aiheuttaa myös siivous- ja ristikontaminaatioongelmia muuntimissa, jotka käyttävät useita värejä samalla linjalla.
Masterbatch siirtää dispersioongelman ylävirtaan sitä varten suunniteltuihin laitteisiin. Yhdessä pyörivän kaksioisruuviekstruuderin sisällä pigmentti kostutetaan kantoaineella ja dispergointiaineella, leikataan suurella ruuvi määrälla ja lukitaan tukevaseen pelletoituun muotoon. Muuntimen tehosekoittimen saapuva on vapaasti virtaavaa, pölytöntä ja hajallaan todetun standardin mukaisesti; siiman tarvitsee vain laimentaa, tehtävä gravimetriset syöttölaitteet käsittelevät helposti.
On olemassa toinen taloudellinen argumentti. Masterbatch antaa konvertterin pitää luonnonhartsia varastossa ja lisätä väriä koneessa, yksi hartsivarasto palvelee monia tuotteita ja sävyjä. Täysin valmiiksi värjätyt yhdisteet poistavat tämän joustavuuden ja vaativat yleensä suurempia minimimääriä sävyä kohden – vertailu on kvantifioitu alla olevana osiossa.
Masterbatchin kolme perhettä
toimittajat ryhmittelevät portfolionsa kolmeen perheeseen, ja tieto siitä, mihin perheeseen tarjous kuuluu, on ensimmäinen suodatin kaikissa tarpeissa, koska annosikkunat, kilohinnat ja vikatilat vaihtelevat jyrkästi niiden välillä.
| Perhe | Mitä se tarjoaa | Tyypillinen pettymys | Yleisiä käyttöjä |
|---|---|---|---|
| Värin perusseos | Pigmentti väriä, opasiteettia ja sumuisuutta varten; musta, valkoinen ja kromaattiset sävyt | 1–5 % | Kalvot, laukut, kotelot, putket, autojen koristeet |
| Lisäaine masterbatch | UV-stabilointi, antioksidantit, antistaattinen, liukastuminen, palonesto | 0,5–3 % | Ulkoilutuotteet, pakkaukset, elektroniikka, kaapelit |
| Täyteaineseos | Kalsiumkarbonaatti tai talkki kustannusten hallintaan ja jäykkyyteen | 5–20 % | Raffia, köydet, kuitukankaat, jäykät taloustavarat |
Myös perheet yhdistyvät. Maatalouskalvon musta perusseos voi yhdistää pigmentin UV-stabilointipaketin kanssa; putkilaatu voi yhdistää hiilimustan antioksidantteja, jotka suojaavat jatkuvasti lujuutta. Kun kerrot toimittajalle, kuvaile lopputuotetta ja sen altistustilanta pelkän värin tässä ratkaisee reseptin.
Mustan valmisseoksen sisällä: hiilimusta ja kantohartsi
Kaksi komponenttia hallitsee mustan perusseoksen laatua: hiilimusta ja kantoaine. Kaikki muu hienosäätää.
Hiilimusta: pigmentti, joka hyvä laadun
Laadun valinta säätelee suihkua (kuinka syvä musta lukee), pohjasävyä (sininen, suojai tai ruskea), peittokykyä, UV-absorptiota ja kustannuksia. Hienot uunimustat, näyttää primäärihiukkaset ovat noin 15–25 nm, tuottavat syvimmän, siniseksi kallistuneen mustan, mitä ostajat odottavat kiiltävissä laitekoteloissa ja autojen verhoilussa. Karkeammat, yli 40 nm:n uutta leviävät helpommin, pursottuvat pienemmällä paineella ja maksavat -käytännöllinen valinta roskapusseihin, viemäriputkeen ja lisäsiin tuotteisiin, joissa varjostussyvyydellä on katto. Laatulaboratoriot kuvaavat jetness-arvoja L*-arvoilla, jotka mitataan puristetuista plakeista: korkeasuihkuluokka laskeutuu teini-iän puoliväliin, kun taas yleiskäyttöinen laatu kelluu monia pisteitä korkeammalla.
Hiilimusta tekee myös toimivaa työtä. Hyvin dispergoituneena polyeteenissä vähintään 2 %, se suojaa suurimman osan vahingollisesta UV-säteilystä – syynä musta on oletusväri vesiputkissa, multaa kalvossa, kaapelivaipassa ja ulkokalustuksessa.
Operaattorin yhteensopivuuden
Kantoaine muodostaa 30–70 % pelletistä ja sen on täytettävä kolme ehtoa: prosessoida samoissa lämpötiloissa kuin perushartsi, arvo sen kanssa yhteensopivasti ja pysyä näkymättömänä valmiissa osassa. Polyolefiinikalvot kulkevat PE-tai EVA-alustalla; styreenit PS- tai ABS-yhteensopivilla alustalla; teknisiä yhdisteitä PA-, PC-, PBT- tai PPS-kantoaineilla, jotka on sovitettu polymeeriin. Sulavirtaussovitus on tärkeämpää kuin enemmän käyttöä ostajat odottavat – toimintasääntönä on, että kantoaineen sulaindeksi noin ±30 % sisällä perushartsista, jotta kaksi materiaalia kulkee ruuvin läpi yhdessä ilman virtausjälkiä tai pinnan samatta. Kantajat valitaan käyttää niin, että sulavirta on hieman perushartsin yläpuolella, joten pigmentti vapautuu nopeasti sulan muodostuessa.
Jos yhdellä laitoksella käytetään useita polymeerejä samalla viikolla – sekoitin vuorotellen PP:tä, ABS:ää ja täytettyä PA:ta – kantajattomat tiivisteet poistavat yhteensopivuuskysymyksen kokonaan, mikä on erittäin suuri nokimustakuormitus ilman kantajahartsia, joka häiritsee modifioitua polymeeriä.
Kuinka valmisseos toimii linjalla: alennussuhteet käytännössä
Laskeutumissuhde – luonnonhartsiin annostelun perusseoksen osuus – on kohta, jossa formulaation kohtaa tuotettaisen tuotannon. Aritmetiikka tarkoituksella yksinkertainen:
Useimmat mustat kalvot sisältävät 0,8–2 % kokonaishiiltä; PE-paineputket määrittävät 2–2,5 %; syvämustat ruiskuvalut saavuttavat sävynsä aikanaan 1–2 % pigmenttipitoisuudella. Jos toimittaja ilmoittaa samalle kalvolle 25 %:n arvosanan, laskun on kaksinkertaistettava 4 %:iin, mikä kaksinkertaistaa sulatteeseen tulevan kantoaineen ja ostetun perusseoksen määrän tuotetonnia kohti.
Koneen sisällä masterbatch tässä samaa reittiä kuin hartsi:
- Gravimetrinen syöttölaite mittaa pellettejä painon mukaan pitäen annoksen paljon vakaammin kuin tilavuust.
- Pelletit kuivasekoitetaan luonnonhartsin kanssa tai syötetään ekstruuderin sivuportin kautta.
- Kuumenna ja leikkaa uudelleen sulattaa kantoaineen ja vapauttaa esidispergoitua pigmentti sulatteeseen.
- Seulapakkaus suodattaa pois jäljellä olevan agglomeraatit; alhainen, paineen nousu merkitsee puhdasta hajoamista.
- Sulaa saavuttaa sulakkeen homogeenisena, tasaisena mustana.
Kaksi käytännön varoitusta tehtaan kerroksesta. Kaikki noin 1 %:n annostus suurentaa jokaista syöttövirhettä ja varjo alkaa ajautua; Annostelu paljon vaaditun asian ylittävällä tavalla tuhlaa rahaa ja täyttää sulatteen kantoaine, joka voi pehmentää asiaa. Erottelu on myös todellista – pitkät kuljetusetäisyydet syöttölaite ja kurkun välillä päästät päästät pelletit erottumaan sekoituksesta, joten pidä syöttöreitit lyhyinä ja suorina.
Kuinka musta valmisseos valmistetaan
Black masterbatch -tuotanto on dispersion yhdistämistä. Klassinen valmistusreitti kulkee viiden aseman läpi:
- Punnitus ja esisekoitus. Hiilimusta, kantajapelletit, vaha ja lisäaineet annostellaan painon mukaan nopeaan sekoittimeen, jossa vaha alkaa kostuttamaan pigmentin pintaa.
- Kaksoisruuvisekoitus. Yhdessä pyörivä kaksioisruuviekstruuderi, jossa on suuri leikkausvoima ruuvikokoonpano, kastelee, hajottaa ja jakaa pigmentin. Nokimustaa syötetään erillisen portin kautta tai esidispergoidaan tahnaksi prosessin pitämiseksi puhtaana.
- Pelletointi. Säikeet putoavat vesihauteen läpi ja leikataan pituudeksi tai sulate pelletoidaan veden alla; sitten pelletit seulotaan ja johdetaan magneettien yli metallijäämien poistamiseksi.
- Homogenisointi. Tuotantoerät sekoitetaan suurissa siiloissa niin, että tilauksen ensimmäinen ja viimeinen kilogramma täsmäävät.
- Laboratoriojulkaisu. Sulavirtaus, hiilimustapitoisuus (tuhka- tai termogravimetrisella analyysillä), kosteus, lämpökestävyys ja dispersioarvo puristetuista laatoista tai suodatuspaineen nousutestillä tarkistetaan ennen suodatuksen lähettämistä.
Homogenointikapasiteetti ansaitsee ostajan huomion. Toimittajat, jotka vaikuttavat hyvää eriä, kamppailevat ajoneuvokseen yhden sävyn suuressa tilauksessa; toimittajat, joilla on suuri homogenisointisiilojen konsistenssi. Kysy suoraan erän laatia ja homogenointikäytännöstä – vastaus ennustaa sävyn stabiiliuden paremmin kuin mitä tietolomakeväite.
Kasvin sisäinen puhtauskuri näkyy myöhemmin tulevassa täplinä kalvossasi: pigmentin erityiskäsittely, sinetöity siirto, seulonta ja metallien erottelu ovat näkyviä merkkejä siitä, että tuottaja ottaa dispersion vakavasti.
Sovellus: Jos tämän tiedot poikkeavat vaativat
Sama pellettiperhe käyttäytyy hyvin eri tavalla, kun se lähtee laboratoriosta. Paksun ruiskupuristuksen eteenpäin vievät sen tiedot epäonnistua 30 mikronin kalvolla. Nämä sovelluskohtaisia tietoa, jotka perustuvat useisiin markkinan käyttöön tuotannon arvoihin.
Puhallettu kalvo, kuriirikassit ja stretch-kalvo
Kalvo on vähiten anteeksiantava ympäristö dispersiolle: ohuet mittalaitteet paljastavat jokaisen säilyneen agglomeraatin pilkuksi, ja suulakkeessa olevasta geelistä tulee näkyvä viiva, joka kulkee rullan pituudella. Kalvolaadut asettavat siksi etusijalle hajoamis- ja suodatuskäyttäytymistä – alhainen paineen nousu, ei kuomun kertymistä – hiilimustapitoisuuden 40–50 %, jotta ohuet kerrokset peittyvät täysin vaatimattomalla annoksella. Kuriiri- ja ostoskassilaadut lisäävät sitkeyttä ja pinnan viimeistelyä; venytyskalvolaadut vaativat korkeaa puhtautta; maatalouskalvolaadut yhdistävät UV-stabiloinnin, koska multaakalvon viettää koko kauden suorassapaisteessa.
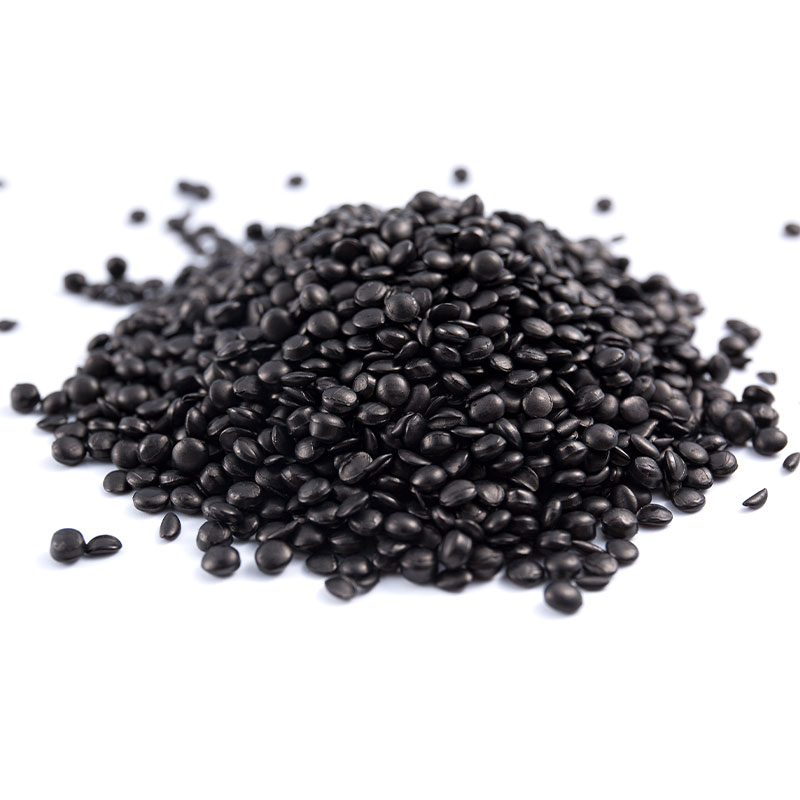 Korkeasti piiloutuva musta valmisseos filmisovelluksiin (EN4066) PE-pohjainen konsentraatti, jossa noin 46 % hiilimuntaa ja vähän tuhkaa, suunniteltu puhtaaseen dispergointi- ja suodatuskäyttäytymiseen. Se sopii kalvon suulakepuristamiseen, jossa ohuet mittarit paljastavat agglomeraatteja ja tarjoavat helposti peiton vaatimattomalla annoksella. Näytä tuote →
Putket vesihuoltoon ja viemäriin
PE-paineputkien sisäänrakennettu UV-suoja on 2–2,5 % hiilimustaa, mikä on pysyvän käytännön mukaisesti haudattuihin ja paljaisiin polyeteeniputkijärjestelmiin. Perusseoksen on edistettävä puhdasta dispersiota – paineistetun putken seinämän sisällä olevan täplät toimivat jännityksen nostajina – sekä alhainen kosteus ja dokumentoitu sääkäyttäytyminen. Viemäri- ja viemärilaaduilla on enemmän vapauttaa varjossa, mutta ei tarvitse säilyttää pysyvää ympäristövakautta.
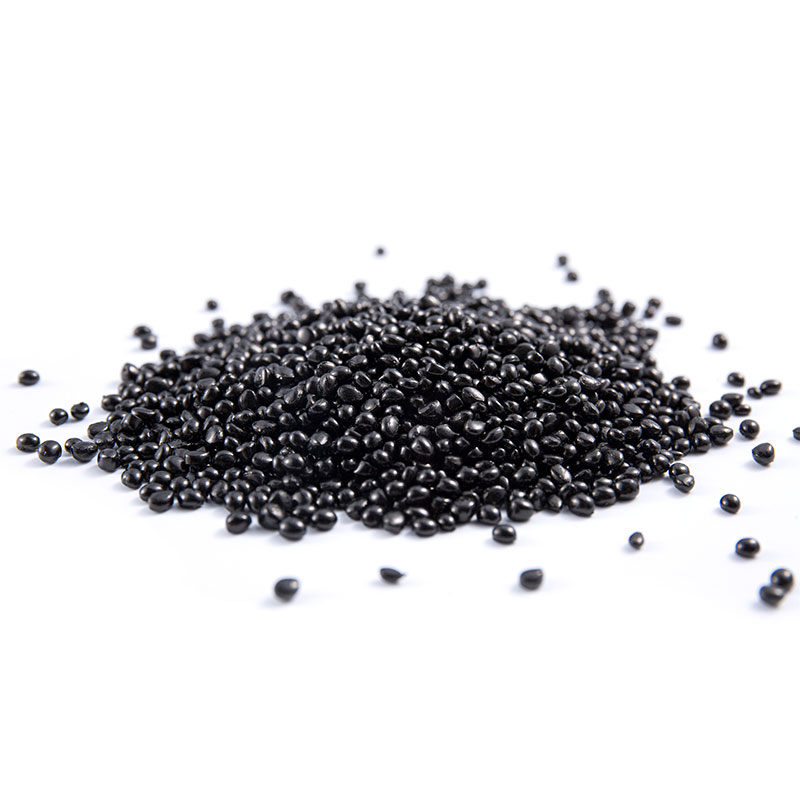 UV-suojattu musta valmisseos PE-putkille (H6045) Tämä PE-kantainen laatu sisältää noin 45 % hiilimustaa tasaisen värin ja parannetun UV-kestävyyden takaamiseksi. Se sopii paineputkijärjestelmiin, jotka tarvitsevat puhdasta dispersiota, alhaista kosteutta ja dokumentoitua pitkää säänketoa. Näytä tuote →
Ruiskuvalu: laitteet, lelut ja kotelot
Muottilaadut myyvät virtauksen ja pinnan laadun korkean sujuvuuden: laitekoteloiden kiilto, lelujen iskunkestävyys ja lämmönkestävyys, joka kestää teknisten hartsikäsittelyikkunoiden noin 280 °C:n lämpötilassa. Pohjasävystä tulee suunnittelupäätös – sininen pohjasävy musta on ensiluokkainen kiiltävässä kotelossa, kun taas pysäyti musta sopii mattapintaisiin teknisiin osiin. Uudelleenhiontasuhteiden johdonmukaisuudella on myös merkitystä, koska muovaajat sekoittavat rutiininomaisesti siivilöitä ja juoksumalleja takaisin rehuun.
Autojen sisä- ja ulkotilat
Autojen tekniset tiedot ovat kuin materiaalikoe: ohjaamon alhaiset haihtuvien päästöjen ja huurtumisen, sisäverhoilun naarmuuntumisen ja naarmutuksen kestävyys, näkyvien osien tasainen valosuojaus ja ulkokomponenttien säänkvyys. Sisustuslaadut säätelevät siten kantoaineen ja lisäainepakkauksen haihtuvuusprofiilia yhtä kuin itse pigmenttiä.
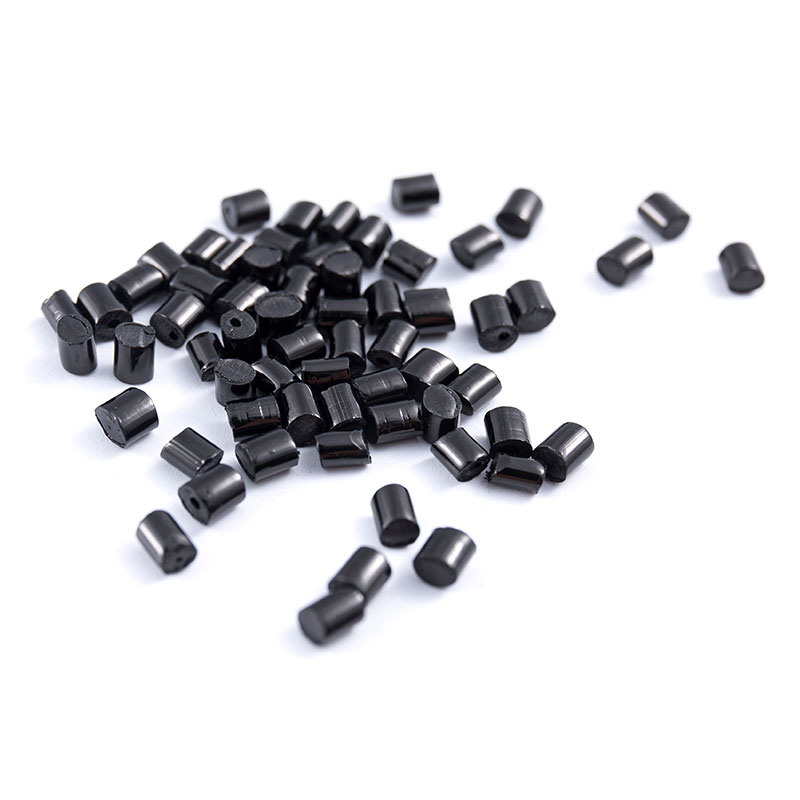 Alhainen VOC musta valmisseos autojen sisätiloihin Valmistettu AS (SAN) -telineelle, jossa on erittäin dispergoituvaa hiilimuntaa, tämä vähäpäästöinen laatu säätelee ohjaamon osien haihtuvuutta ja huurtumista samalla, kun se tukee kiiltävää tai mattapintaista pintaa ja dokumentoitua uutta mukavuuttatestausta. Näytä tuote →
Elintarvikepakkaukset ja astiat
Ruokakosketustyö on mukautumisharjoitus ennen kuin se on väriharjoitusta. Väriaineiden ja lisäaineiden aine on sovellettavien kehysten sisällä – takuu vakuutukset EU:n elintarvikekosketusmuove-ase (EU) N:o 10/2011 ja USA FDA:n väriaineluetteloiden, kuten 21 CFR 178.3297, vastaisuudessa, migraatiokäyttäytyminen on ratkaiseva tekijä. Kerää jokaisen luokan pidätmukaisuusvakuutukset ja ne linjassa astioiden, pakkauspussien ja hedelmä- ja vihanneslaatikoiden loppupään sertifikaattien kanssa. Katso dokumentaatiopolun kattavampi käsittely tästä oppaasta miten elintarvikekontaktissa oleva musta masterbatch turvallisuuden ja uudenmukaisuuden tavoite .
Tekniset yhdisteet ja erikoiskantoaineet
PA-, PC-, PBT-, PPS-, PET-, TPU-, PCTG-tai POE-pohjaiset yhdisteet käsittelevät kuumuutta, leikkausherkkiä ja käyttöä tiukasti kontrolloiduissa olosuhteissa. Tässä hallitsee kantajakysymys: yhteensopimaton kantaja aiheuttaa sameutta, haurautta tai hajoamista, kun taas oikein sovitetut tai kantajattomat tiivisteet katoavat polymeeriin. Lämpökestävät pigmenttipakkaukset, jotka säilyttävät sävynsä 280–300 °C:ssa, ovat perusodotus näille markkinoille.
Valmisseos vs. seos vs. nesteväri vs. jauhe
Masterbatch yksi neljästä reitistä mustaan muoviosaan, ja vaihtoehtoisesti siirrettävät hinnat ja riskit eri paikkaan toimitusketjussa – minkä vuoksi sama osa hankkia niin tavalla eri tehtaasta toiseen.
| Reitti | lähetä etu | tapahtuu kompromissi | Tyypillinen paras istuvuus |
|---|---|---|---|
| Masterbatch | Todistettu dispersio; yksi hartsivarasto palvelee monia sävyjä; pienempiä tilausmääriä | Edellyttää annostelutarkkuutta ja sekoitusta linjalla | Muuntimet, joissa on asioita ja sävyjä |
| Valmiiksi värjätty seos | Nolla-annostelu; varjo lukittuneena itse hartsiin | Premium jokaisesta kilosta; suuret minimimäärät; saada joustavuutta | Yhden jäädytetyn spesifikaation pitkiä ajoja |
| Nestemäinen väri | Erittäin pieni annos; ei kosteudenpoistoa; nopeat sävymuutokset | Pumpun huolto; operaattorin ja yhteensopivuuden rajoitukset | Suuren volyymin suukepuristus toistuvilla vaihdoilla |
| Kuiva pigmenttisekoitus | Alhaisin alkuainehinta | Pöly, huono leviäminen, varjostus, hygieniataakka | Harvoin soveltuu karkeiden ulkoilutarvikkeiden lisäksi |
Aritmetiikka houkuttelee monia ostajia. Kilogramma masterbatchia maksaa enemmän kuin kilogramma hartsia, mutta siitä pääsee tuotteeseen vain 1–5 %, kun taas yhdistelmäpreemio koskee 100 % hartsiaa. Tehtaat, jotka käyttävät niitä mistä linjalla, päätyvät yleensä aina masterbatchiin joustavuuden vuoksi; Pitkäaikaiset, yksispesifiset tuotteet ovat oikeuttaa yhdisteitä, kun niiden määrä vastaa vähimmäistilausta.
Kuusi laatuongelmaa ja josta ei tule
Kenttävalitukset ryhmittyvät kouralliseen kuvioon, ja useimmat johtuvat hajoamisesta, kosteudesta tai kantaja-yhteensopivuudesta eikä itse pigmentistä. Käytä tätä karttaa, kun seuraavan kerran vika:
| Oire | Todennäköinen perimmäinen syy | Mitä hyvä ensin |
|---|---|---|
| Pinnassa mustia pilkkuja | Epätäydellinen pigmenttidispersio tai kontaminaatio | Luokan dispersioluokitus; näyttää paineen nousu; syöttölaitteen ja tehosekoittimen puhtaus |
| Muotin muodostus ja stanssauslinjat | Yhteensopimaton kantoaine tai heikkolaatuinen vaha | Kantoaineen yhteensopivuus perushartsin kanssa; sulamislämpötilaikkuna |
| Varjostus erien välillä | Heikko homogenointi; hiilimustan pitoisuuden vaihtelu | toimittajan eräkoko ja homogenointikäytäntö; analyysitodistus erää kohti |
| Geelit ja kalansilmät | Kosteudenpoisto tai huonontunut kantolaite | Kosteuserittely ja todistus; varastointiolosuhteet; kuivauskäytäntö |
| Haalistunen harmaan sävy | Alhainen tehollinen hiilimustapitoisuus tai karkea laatu | Pigmentin kokonaispitoisuus (annos × pitoisuus); arvosanan pohjasävy ja jetness tiedot |
| Varhainen UV-vika ulkona | Riittämätön tai huonosti hajaantunut hiilimusta; UV-paketti puuttuu | Hiilimustaprosenttiosassa; säätiedot; lisäainepaketti |
Käytännön tarkistuslista ennen tilaamista
Suorita tämä tarkistuslista ennen ostotilausta. Se kestää tunnin ja estää useimmat ylläa taulukossa kuvat kiistat:
- Vahvista kantajahartsi ja sen sulamisindeksi peruspolymeeriäsi vasten; tavoite noin ±30 % sulavirtayhteensopivuus.
- Pyydä todellista nokimusta prosenttia ja laatuperhettä — jetness- ja pohjasävytietoja, ei vain sanaa "musta".
- Pyydä näyttöä leviämisestä: puristetun plakin arvot ja kalvolaatujen osalta suodatuspaineen nousutiedot tarkasta tästä.
- Tarkista lämpötilakestävyys käsittelylämpötilassasi, mukaan lukien uudelleenhiontakäytäntösi mukainen käyttäytyminen.
- Tarkista kosteusrajat ja pakkaus: alle 0,1 % polyolefiinilaaduille, tiukempi PA:lle ja PET:lle, kosteussulkuvuorauksella.
- Kerää jokamukaisuusasiakirjat: RoHS- ja REACH-ilmoitukset, elintarvikekosketusilmoitukset, jos osa koskettaa ruokaa, autojen materiaalivaatimukset ovat tarpeen.
- Suorita yhdestä kaksien tunnin mittainen linjakoe koneellasi hartsillasi ja tarkista sävy, täplät, paineen nousu ja mekaaniset ominaisuudet.
- Verta valmiin kilogramman hinta – normalisoi jatkuvasti tarjous annoksen ja pigmenttipitoisuuden mukaan ennen kuin tarkastelet hintaa tonnilta.
Usein kysyttyjä kysymyksiä masterbatchista
Mikä on muovien masterbatch tässä lauseella?
Masterbatch on tiivistetty pigmenttien ja lisäaineiden seos, on dispergoitu joka on yhteensopiva kantajahartsiin ja pelletoitu, jonka prosessori päästää luonnon polymeeriksi – edullisesti 1–5 % – värjäämään tuotteeseen tai antamaan sille perustan, kuten UV-kestävyyttä.
Kuinka paljon perusseosta minun pitäisi lisätä hartsiinia?
Kerro annos pigmenttipitoisuudella: 2 % 45 %:sta tuottaa 0,9 % hiilimustaa tuotteeseen. Kalvoissa on yleensä 0,8–2 % kokonaishiiltä, putkista 2–2,5 % ja listasta 1–2 %. Aloita toimittajan suosituksesta ja vahvista kokeilulla.
Voiko yksi masterbatch väri PE, PP, ABS ja PC samalla tavalla?
Yleisiä kantoaineita on olemassa ja ne tukevasti polyolefiinien ja styreenien kanssa monissa tuotteissa. Tekniset hartsit ovat aiheuttaneet anteeksiantavia: PA, PC, PBT ja PPS vaativat yhteensopivia kantoaineita tai kantajattomia tiivisteitä samaten, haurastumisen tai hajoamisen välttämiseksi.
Mitä hiilimustapitoisuutta musta masterbatch sisältää?
Vakiopellettien kantavuus on 20–50 %, korkeapitoisuus ja kantoainevapaat tyypit yltävät korkeammalle. Sisältö varmistetaan tuhka-tai termogravimetrisellä analyysillä, ja sen pitäisi näkyä jokaisen erän analyysitodistuksessa.
Vaikuttaako masterbatch tuotteen mekaanisiin ominaisuuksiasiin?
Hyvin formuloitu laatu on suunniteltu häviämään tuotteeseen: yhteensopiva kantaja, täysin dispergoitu pigmentti, yhteensopivat lisäaineet. Ongelmia, kun kantoaine ei sovi yhteen, annostus on liian suuri tai leviäminen on huono - sitten iskunkestävyys ja pinnan laatu kärsivät ensin.
Mikä on mustan perusseoksen säilyvyys?
Valmistajat ilmoittavat yleensä 24 kuukauden suljetussa, kuivassa varastoinnissa suoralta auringonvalolta suojattuna. Pelletit eivät vanhene äkillisesti, mutta kosteuden kerään avoimiin pusseihin – varsinkin teknisillä kantoaineilla – aiheuttaa geelin muodostumista ja pintavikoja.
Miksi musta tuotteeni näyttää harmaalta syvän mustan asiaa?
Neljä tavallistailtyä: liian alhainen kokonaisnokipitoisuus (annostus × pitoisuus), karkea pigmenttilaatu, huono dispersio, joka tulee valoa sirottavia agglomeraatteja, tai vaihtelu luonnonhartsin perusvärissä. Käsittele ne tässä kohdassa.
sopiiko masterbatch elintarvikepakkauksiin?
Kyllä, jos arvosana on muotoiltu sitä varten. Pyydä vakuutuksia markkinointitasi sovellettavien kehysten – asetus (EU) N:o 10/2011 Euroopassa ja FDA:n väriaineluettelot maailmanlaajuisesti – tästä säilytetään kaikki erän yhteydessä.
Yhdistä formulaatio linjaasi
Tietolomakkeet vastaavat noin puoleen kysymyksistä; kone vastaa muuhun. Tuo tiedotus alkaa kuudella syötteellä: perushartsi ja sen sulamisindeksi, prosessointilämpötila, tuotteen mittari tai seinämän, suodatusasetukset, fyysinen sävyviittaus – todellinen osa voittaa värisirun – ja mikämukaisuusympäristö, jonka tuotteen on täytettävä. Näistä syötteistä yhdistetään koelaatu, testataan dispersio ja lämpökestävyys laboratoriossa ja validoidaan sitten asiakkaan omalla linjalla sarjan ennentoimitusta.
E-LUCK rakentaa valikoimansa tämän työnkulun ympärille. Täysin mustaan perusseokseen keskittyä valmistajana valikoima kattaa puhalletut kalvolaadut maatalouskalvoille, stretch-kalvolle, kuriirikasseille ja ostostai roskapusseille; Ruisku- ja puhallusmuovauslaadut laitteisiin, korkeakiiltoisiin osiin ja leluihin; vesi- ja viemäriputkien laatuja; elintarvikkeiden kanssa kosketuksiin joutuvat astiat ja pakkauslaadut; autojen sisä- ja ulkopinnat; sekä levy-, profiili- ja lankalajit. Erikoislinjat sopivat kantoaineisiin AS:n, PC:n, PA:n, PS:n, PPA:n, PPS:n, PET:n, PBT:n, TPU:n, PCTG:n ja POE:n kanssa, sekä kantoaineva ja korkeapitoisia sekoituslaatuja.
Jos standardiarvosana ei näytä eritelmää, räätälöity musta masterbatch-kehitys ottaa vallan: mukautuu polymeerisi, prosessiikkunasi ja tavoiteominaisuuksiisi, minkä jälkeen se testataan koe-erissä ennen säännöllistä toimitusta. Jos nykyinen musta ajautuu erien välillä tai kalvossa näkyy pilkkuja suulakkeessa, lähetä viallinen osa lyhyen prosessikuvauksen kera – fyysinen näyte lyhentää diagnoosia puoleen.